Dejar un mensaje
Cómo lograr que los adsorbentes de amoníaco funcionen en la práctica
Una alta capacidad de absorción de amoníaco no convierte automáticamente a un adsorbente en apto para uso industrial.
Para un sistema de separación de amoníaco Para funcionar de forma fiable, el adsorbente debe capturar suficiente amoníaco, liberarlo sin un consumo excesivo de energía y mantener su capacidad y estructura física durante ciclos repetidos. La integridad de las partículas, la sensibilidad a la humedad, la caída de presión y la compatibilidad de los materiales pueden ser tan importantes como la capacidad máxima de adsorción.
Estos requisitos hacen que el desarrollo de adsorbentes de amoníaco sea considerablemente más difícil que la adsorción convencional de agua o gases residuales.
Por qué la adsorción física podría no ser suficiente
Los adsorbentes físicos capturan moléculas principalmente mediante fuerzas intermoleculares relativamente débiles. Esto puede simplificar la regeneración, pero la adsorción de amoníaco en las condiciones de proceso pertinentes puede ser demasiado baja para proporcionar una capacidad de trabajo y una productividad volumétrica suficientes.
Si la capacidad de adsorción es limitada, la cantidad de adsorbente necesaria puede ser mucho mayor que la del catalizador o el propio equipo de separación. Esto aumenta el volumen del equipo y reduce las ventajas de utilizar la adsorción en un sistema de amoníaco compacto o modular.
Los adsorbentes químicamente reactivos ofrecen otra alternativa. En lugar de depender únicamente de interacciones físicas débiles, se unen al amoníaco mediante reacciones de coordinación o complejación.
¿Por qué los compuestos de halogenuros metálicos son prometedores?
Los haluros metálicos, en particular los cloruros metálicos y sus materiales compuestos, pueden lograr una absorción de amoníaco considerablemente mayor que muchos adsorbentes físicos convencionales. El amoníaco se coordina con la sal metálica para formar un complejo de amoníaco, que posteriormente puede liberarse mediante calentamiento controlado o ajuste de presión.
Sin embargo, el mismo mecanismo que permite una alta absorción también puede crear problemas estructurales.
La coordinación del amoníaco puede expandir la red cristalina y modificar el volumen del material activo. Durante los procesos repetidos de adsorción y desorción, las partículas pueden hincharse, aglomerarse, agrietarse o pulverizarse. Estos cambios pueden reducir la capacidad de adsorción, aumentar la caída de presión y generar un flujo inestable a través del lecho empacado.
Los adsorbentes de cloruro metálico también son altamente higroscópicos. Si la humedad penetra en el material durante el almacenamiento, la carga o la purga del sistema, puede favorecer su degradación y generar corrientes corrosivas que contienen cloruro durante el calentamiento posterior. Por lo tanto, el control de la humedad y la manipulación del material deben considerarse como parte del diseño del proceso.
Prueba a pequeña escala de KAPSOM
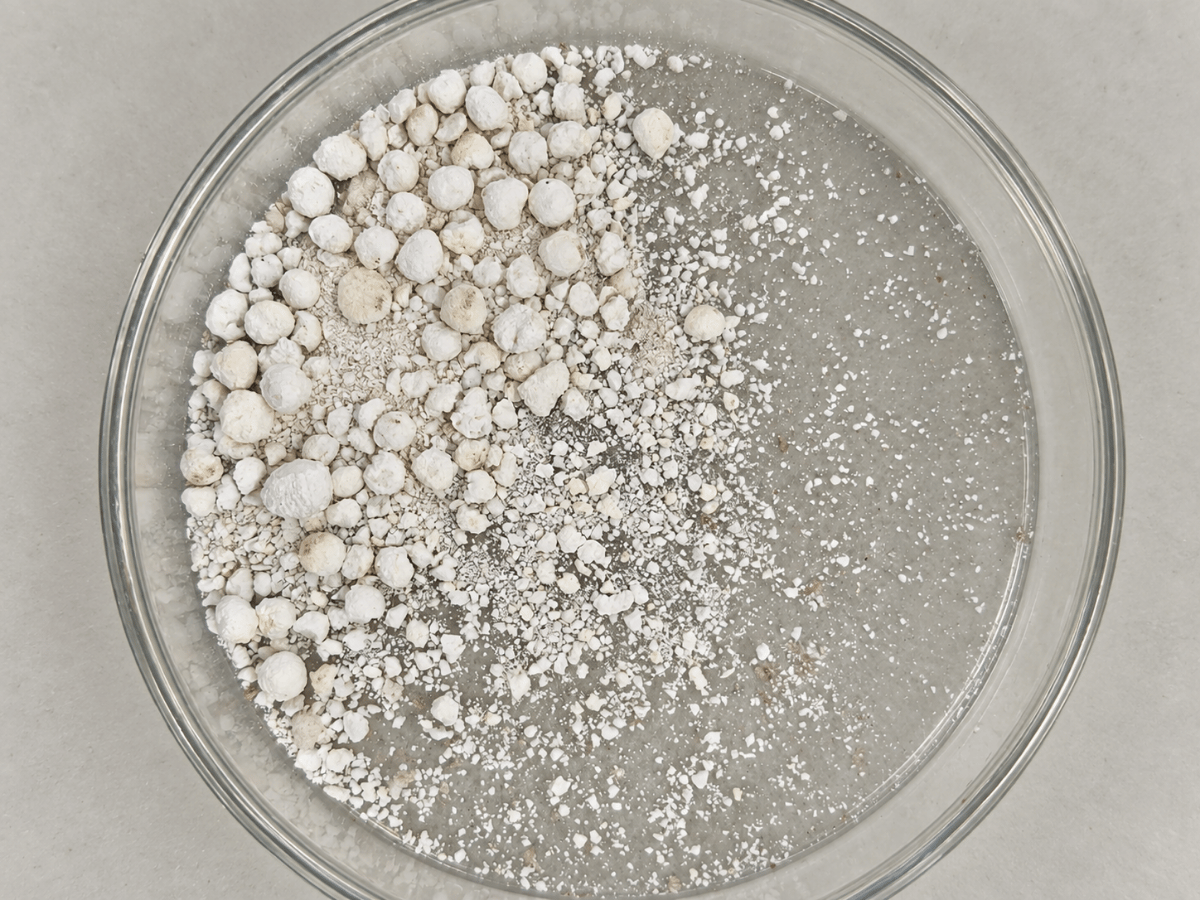
El equipo de I+D de KAPSOM ha estado desarrollando un adsorbente compuesto de amoníaco diseñado para combinar la capacidad de adsorción química con una mayor estabilidad de las partículas.
En una prueba reciente a pequeña escala realizada a 3 MPa y que corresponde a una producción de amoníaco de aproximadamente 1 kg/día, el adsorbente logró una absorción de amoníaco de aproximadamente 0,16 g de NH₃ por gramo de adsorbente.
La prueba también examinó si el material podía mantener su estructura física y un rendimiento de adsorción repetible durante el proceso de adsorción-desorción. La formulación compuesta se diseñó para limitar la hinchazón, la aglomeración y la pulverización de las partículas, modos de fallo que pueden impedir el uso de sales metálicas de alta capacidad en sistemas prácticos de lecho fijo.
Estos resultados son específicos de la presión, la temperatura, la composición del gas y el procedimiento operativo analizados. Por lo tanto, la capacidad medida no debe interpretarse como una capacidad de trabajo universal en todas las condiciones del proceso.
La capacidad debe evaluarse a lo largo de los ciclos.
Para su uso comercial, el primer ciclo de adsorción es solo el punto de partida. Un material práctico debe mantener su capacidad útil tras repetidos procesos de adsorción y regeneración.
Los indicadores a largo plazo más importantes incluyen:
Un adsorbente que captura una gran cantidad de amoníaco pero requiere regeneración a alta temperatura puede perder su ventaja energética. Del mismo modo, un material con una excelente capacidad de adsorción inicial puede resultar inadecuado si las partículas se descomponen y restringen el flujo de gas tras ciclos repetidos.
Del material adsorbente al sistema de separación
El desarrollo de adsorbentes debe evaluarse, en última instancia, a nivel de sistema. El tamaño del lecho, el método de regeneración, la integración térmica, la estrategia de conmutación, la pérdida de presión y la recuperación del producto influyen en si el material puede reducir el costo o el consumo de energía de la separación de amoníaco.
Por lo tanto, KAPSOM está estudiando la adsorción de amoníaco como parte de una arquitectura de separación modular en lugar de como un material aislado. La adsorción, la absorción y la separación por membrana pueden organizarse potencialmente alrededor de un ciclo de síntesis de amoníaco para mejorar la eliminación de amoníaco y reducir los requisitos de reciclaje al tiempo que se permite optimizar de forma independiente el reactor y las unidades de separación.
El objetivo no es simplemente crear un adsorbente que capture más amoníaco, sino desarrollar un material y un proceso que puedan adsorber, regenerarse y repetirse de forma fiable en condiciones de funcionamiento reales.
 IPv6 RED SOPORTADA



Dejar un mensaje
Escanear a WeChat :