Dejar un mensaje
¿Puede la eliminación del producto mejorar la síntesis de amoníaco?
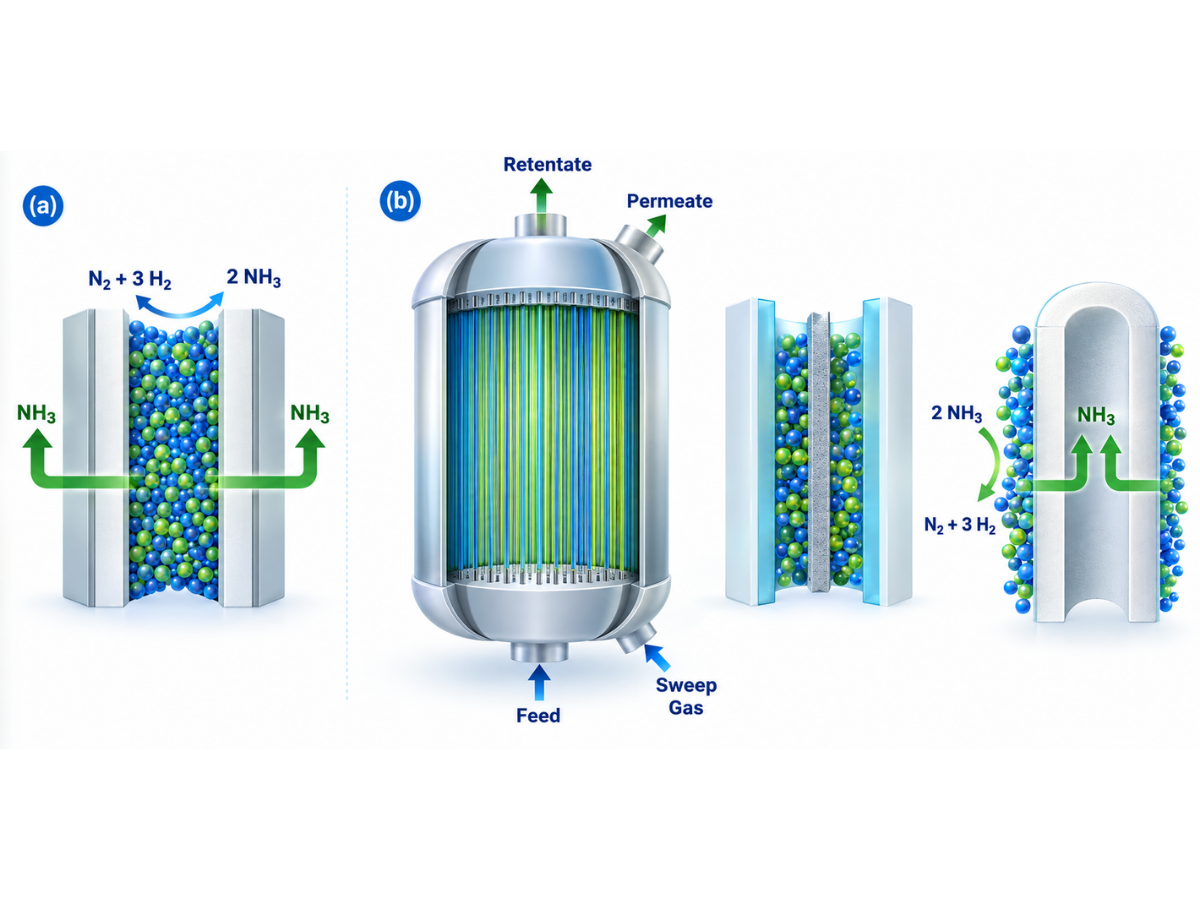
Eliminar el amoníaco a medida que se forma puede aumentar la conversión de la síntesis de amoníaco al desplazar el equilibrio de la reacción hacia la formación de más productos. En principio, esto podría reducir los requisitos de reciclaje, disminuir la energía de separación y apoyar una mayor plantas de amoníaco compactas.
La dificultad reside en cómo se elimina el amoníaco. Las membranas, los adsorbentes y los absorbentes pueden proporcionar un impulso adicional para la reacción, pero cada uno conlleva sus propios requisitos de materiales, energía y equipamiento. Por lo tanto, la solución comercial más eficaz podría ser la síntesis de amoníaco con separación mejorada, sin necesidad de colocar el catalizador y el material de separación dentro del mismo reactor.
¿Por qué la síntesis de amoníaco está limitada por el equilibrio?
La síntesis de amoníaco sigue la siguiente reacción reversible: N₂ + 3H₂ ⇌ 2NH₃
La alta presión favorece la formación de amoníaco. Las temperaturas más bajas también son termodinámicamente favorables, pero reducen la velocidad de reacción. Por lo tanto, la síntesis industrial de amoníaco requiere un equilibrio entre la presión, la temperatura, la actividad del catalizador y la separación del amoníaco.
Dado que solo una parte del hidrógeno y el nitrógeno se convierte en una sola pasada, los sistemas convencionales enfrían la salida del reactor para condensar el amoníaco y reciclar los gases que no han reaccionado. Este ciclo de reciclaje requiere compresores, intercambiadores de calor, separadores y la energía auxiliar correspondiente.
Si se pudiera eliminar el amoníaco durante o inmediatamente después de su formación, su presión parcial en el gas de reacción disminuiría. Según el principio de Le Chatelier, esto permitiría que reaccionaran hidrógeno y nitrógeno adicionales, lo que podría aumentar la conversión en una sola pasada.
Lo que podría lograr una membrana selectiva de amoníaco
Un reactor de membrana selectivo de amoníaco transportaría continuamente el amoníaco fuera de la zona de reacción, reteniendo la mayor parte del hidrógeno y el nitrógeno. Los gases no reaccionados podrían permanecer en el lado de alta presión y regresar a la sección de reacción.
Un estudio de modelización publicado reveló que los beneficios se volvían significativos cuando la permeabilidad del amoníaco superaba aproximadamente las 100 GPU. El modelo también indicó que la membrana requería una selectividad NH₃/H₂ y NH₃/N₂ de al menos 10 para evitar una pérdida excesiva de gases reactivos.
En las condiciones simuladas a 30 bar, una membrana de alto rendimiento podría recuperar prácticamente todo el amoníaco producido. El hidrógeno y el nitrógeno restantes a alta presión podrían reciclarse con poca o ninguna recompresión.
El mismo estudio sugirió que una eliminación eficaz del amoníaco podría permitir la operación a aproximadamente 300 °C, logrando una conversión superior a la de un reactor convencional que opera a 400 °C. La operación a temperaturas más bajas podría resultar especialmente valiosa si se combina con un catalizador que mantenga una actividad suficiente en estas condiciones más suaves.
Estas cifras son resultados de modelos, no garantías de rendimiento comercial. Sin embargo, ayudan a definir las propiedades de la membrana necesarias para que el concepto tenga sentido en la práctica.
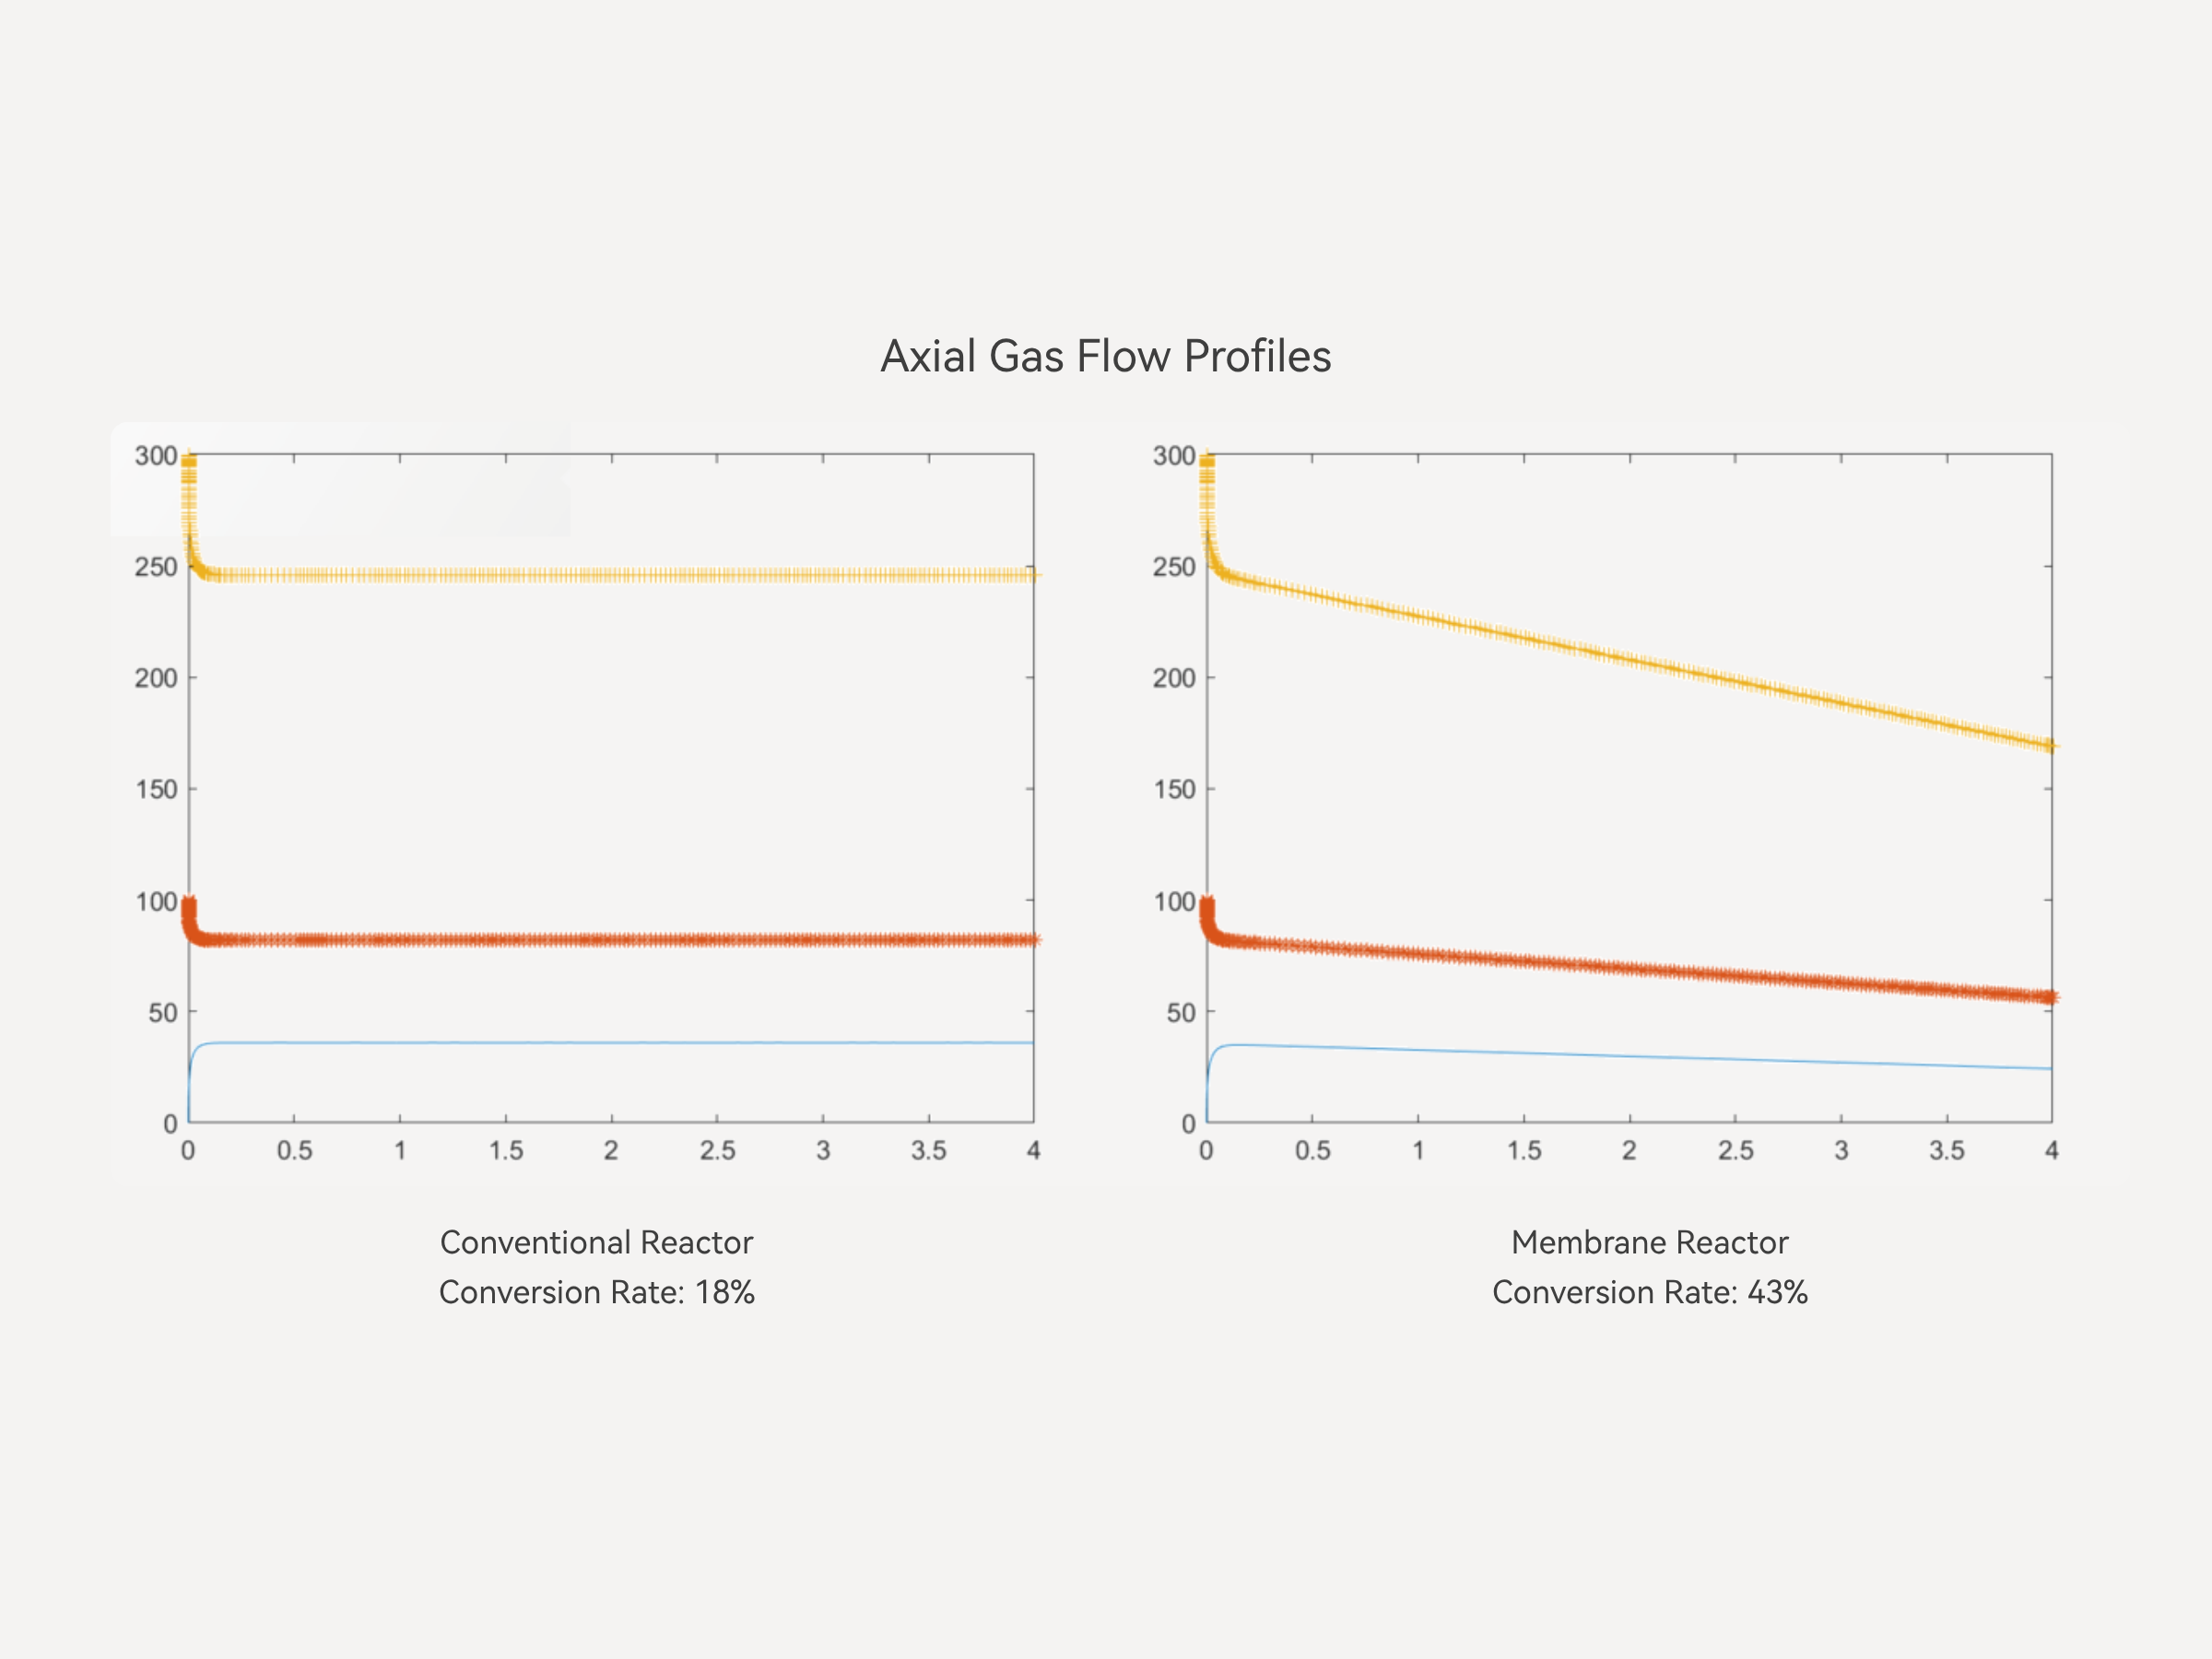
Una alta tasa de conversión puede conllevar condiciones difíciles.
Un estudio de modelado más reciente examinó un reactor de membrana que combina la síntesis, el enfriamiento y la separación de amoníaco. El sistema propuesto utilizaba un catalizador a base de hierro y una membrana de sal fundida inmovilizada con ZnCl₂ soportada sobre zirconia.
El modelo predijo una conversión de nitrógeno de aproximadamente el 47 % a 613 K y 50 bar. Este valor fue sustancialmente superior al del caso sin membrana y demostró el potencial de la eliminación continua de amoníaco.
Sin embargo, el rendimiento modelado dependía de condiciones de operación exigentes. El sistema requería un flujo de barrido de nitrógeno aproximadamente 50 veces mayor que la alimentación reactiva, mientras que la temperatura de la membrana debía mantenerse por debajo de 623 K.
Un flujo de barrido amplio diluiría el amoníaco producido y generaría requisitos adicionales de separación y circulación aguas abajo. El estrecho límite de temperatura también podría complicar la integración térmica entre el catalizador de síntesis y la membrana.
Por lo tanto, el resultado demuestra ambas caras de la integración reacción-separación: la eliminación del amoníaco puede proporcionar una conversión mucho mayor, pero el equipo necesario para mantener la fuerza impulsora de la separación puede contrarrestar parte del beneficio.
¿Qué impide su implementación comercial?
Una membrana selectiva de amoníaco debe cumplir varios requisitos simultáneamente:
Muchos materiales candidatos —incluidos líquidos iónicos, sales fundidas y sistemas portadores poliméricos— funcionan bien en un área, pero presentan limitaciones en otras. Una membrana con alta selectividad puede tener una permeabilidad insuficiente, mientras que una membrana con alta capacidad de transporte puede carecer de la estabilidad mecánica o térmica necesaria para las condiciones de síntesis industrial.
El lado del permeado plantea otro desafío. La eliminación de amoníaco requiere un potencial químico de amoníaco suficientemente bajo fuera de la membrana. Esto puede requerir un gas de barrido, vacío, enfriamiento o una etapa de absorción adicional.
Cada opción implica un coste energético o de equipamiento. El gas de barrido diluye el amoníaco, el funcionamiento al vacío consume energía y la absorción requiere pasos adicionales de regeneración y recuperación del producto.
¿Puede la adsorción ofrecer una vía más práctica?
Las membranas no son el único método para eliminar el amoníaco. Un adsorbente sólido puede capturar selectivamente el amoníaco y reducir temporalmente su concentración en el gas de reacción.
El desarrollo de adsorbentes suele ser menos exigente que la producción de grandes superficies de material de membrana sin defectos. Los adsorbentes químicamente reactivos, en particular los compuestos de haluros metálicos, también pueden ofrecer una capacidad de absorción de amoníaco mucho mayor que los adsorbentes físicos convencionales.
La desventaja es que la adsorción no es continua. Una vez saturado, el adsorbente debe regenerarse mediante calentamiento, reducción de presión, purga o una combinación de estos métodos.
La fuerza de adsorción también debe controlarse cuidadosamente. Una adsorción débil proporciona una capacidad insuficiente y una mejora del equilibrio deficiente, mientras que una adsorción excesivamente fuerte aumenta la energía de regeneración. La coordinación repetida del amoníaco puede provocar hinchazón, aglomeración, agrietamiento o pulverización, lo que conlleva una pérdida de capacidad y una mayor caída de presión.
Dirección de investigación de KAPSOM
La investigación actual de KAPSOM no parte de la premisa de que el catalizador y el material de separación deban combinarse inmediatamente en un mismo reactor.
En cambio, la empresa está investigando cómo integrar la adsorción, la absorción y la separación por membrana selectivas de amoníaco en un ciclo de síntesis convencional. Este enfoque permite optimizar, mantener y reemplazar de forma independiente el reactor y la unidad de separación.
Una configuración independiente aún podría mejorar la eliminación de amoníaco, reducir los requisitos de reciclaje y disminuir el consumo de energía auxiliar, al tiempo que evita los riesgos de compatibilidad de materiales y mantenimiento de un reactor totalmente integrado.
KAPSOM también ha estado desarrollando adsorbentes de amoníaco químicamente reactivos, diseñados para mantener la integridad de las partículas y un rendimiento repetible durante múltiples ciclos de adsorción-desorción.
La integración es un medio, no el objetivo.
La eliminación del producto puede mejorar la síntesis de amoníaco, especialmente cuando la baja conversión en una sola pasada genera una gran carga de reciclaje. Los estudios de modelado demuestran que las membranas y otras tecnologías de separación podrían aumentar sustancialmente la conversión y permitir la operación en condiciones más suaves.
Pero la conversión por sí sola no es suficiente. En la evaluación deben incluirse la demanda de gas de barrido, la estabilidad de la membrana, la energía de regeneración, el sellado, el mantenimiento y los costes de sustitución.
Para la producción modular y práctica de amoníaco, la mejor solución quizás no sea un reactor de membrana totalmente integrado. Podría ser un ciclo de síntesis flexible en el que la reacción y la separación permanezcan físicamente separadas, pero estén diseñadas para funcionar conjuntamente como un sistema eficiente.
 IPv6 RED SOPORTADA



Dejar un mensaje
Escanear a WeChat :